



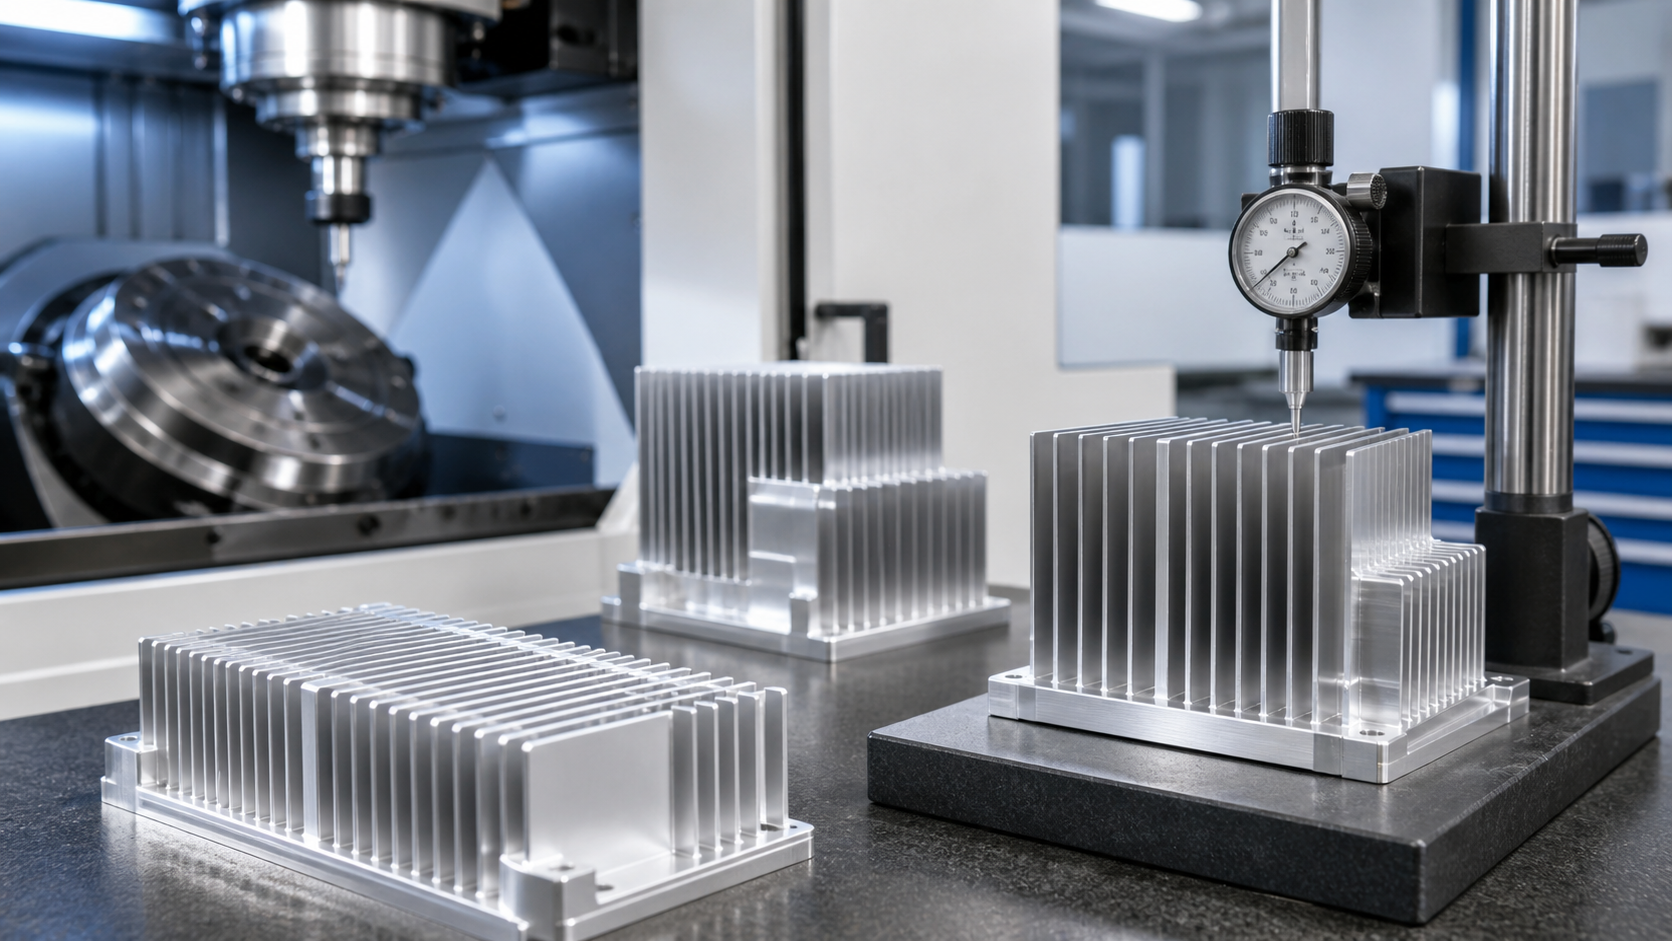
Aluminiowe radiatory z zewnątrz wyglądają prosto, ale często trudno je dobrze wyprodukować.
Wyzwanie wynika z ich struktury. Wiele radiatorów ma cienkie ścianki, głębokie rowki, delikatne płetwy, duże płaskie powierzchnie, i rygorystyczne wymagania montażowe. Podczas obróbki CNC, cechy te mogą łatwo ulec odkształceniu, wibrować, lub utracić dokładność wymiarową, jeśli proces nie jest prawidłowo kontrolowany.
Dla zespołów inżynierskich, stwarza to problem praktyczny: radiator musi zapewniać niezawodną wydajność cieplną, ale musi również pozostać wystarczająco dokładny do montażu. Część z wygiętymi żebrami, słaba płaskość, lub niestabilne wymiary mogą mieć wpływ na kontakt z elementami elektronicznymi, zmniejszyć efektywność wymiany ciepła, lub powodować problemy z instalacją.
W JADE-CNC, dostarczamy systematyczne rozwiązania w zakresie obróbki CNC radiatorów aluminiowych, od optymalizacji projektu po końcową produkcję.
Aluminiowe radiatory wymagają czegoś więcej niż prostego frezowania CNC
Aluminiowy radiator to nie tylko blok aluminium z wyciętymi w nim szczelinami.
Jego funkcja zależy od geometrii, powierzchnia, materialne zachowanie, płaskość kontaktu, i dokładność montażu. Żebra muszą zwiększać obszar odprowadzania ciepła, ale stwarzają również trudności w obróbce. Podstawa musi pozostać na tyle płaska, aby zapewnić prawidłowy kontakt ze źródłem ciepła. Otwory montażowe, gwintowane otwory, i funkcje pozycjonowania muszą pozostać dokładne po obróbce.
Oznacza to, że obróbka radiatora wymaga zarówno doświadczenia produkcyjnego, jak i kontroli inżynieryjnej.
Jeśli proces cięcia jest zbyt agresywny, cienkie płetwy mogą wibrować lub wyginać się. Jeśli sekwencja obróbki nie jest prawidłowo zaplanowana, naprężenia wewnętrzne mogą spowodować odkształcenie części po usunięciu materiału. Jeśli inspekcja sprawdza jedynie wygląd zewnętrzny, można przeoczyć ukrytą płaskość lub problemy wymiarowe.
Do precyzyjnych radiatorów aluminiowych, planowanie procesu jest tak samo ważne jak wydajność maszyny.
Cienkie ścianki i delikatne płetwy są łatwe do odkształcenia
Cienkie żebra są najbardziej rozpoznawalną cechą wielu aluminiowych radiatorów, ale stanowią one również jedno z największych zagrożeń produkcyjnych.
Podczas obróbki, siły skrawania działają na wąskie konstrukcje. Jeśli płetwy są zbyt cienkie lub zbyt wysokie, mogą wibrować, gadać, schylać się, lub nawet złamać. Nawet jeśli pozostaną nienaruszone, niewielkie odkształcenia mogą mieć wpływ na ostateczny wygląd i spójność wymiarową.
Cienkie ściany stwarzają podobne problemy. W miarę usuwania materiału, pozostała konstrukcja staje się mniej sztywna. Przedmiot obrabiany może uwalniać naprężenia wewnętrzne, lekko przesunąć, lub stać się wrażliwymi na siłę zacisku.
Typowe problemy obejmują:
- Wygięte płetwy
- Nierówny odstęp żeberek
- Ślady rozmów
- Słaba spójność powierzchni
- Odkształcenie podstawy
- Problemy z płaskością
- Niezgodność montażu
To nie tylko kwestie kosmetyczne. Mogą mieć wpływ na odprowadzanie ciepła, dokładność montażu, i niezawodność produktu.
Podczas projektowania należy uwzględnić ryzyko deformacji
Niektóre problemy z radiatorem zaczynają się przed rozpoczęciem obróbki.
Jeśli projekt ma wyjątkowo cienkie płetwy, ostre narożniki wewnętrzne, bardzo głębokie rowki, lub niewystarczające wsparcie, dana część może być trudna w ciągłej obróbce. Projekt może wyglądać dobrze w CAD, ale może stać się niestabilny podczas rzeczywistej produkcji.
Dlatego ważna jest optymalizacja projektu.
JADE-CNC może przeglądać projekty radiatorów i dostarczać informacji zwrotnych na temat możliwości produkcyjnych. W niektórych przypadkach, drobne poprawki konstrukcyjne mogą znacznie poprawić stabilność produkcji bez wpływu na funkcję części.
Na przykład, inżynierowie mogą rozważyć:
- Regulacja grubości płetwy
- Zwiększenie promienia korzenia
- Optymalizacja stosunku wysokości płetwy do grubości
- Poprawa grubości podstawy
- Dodawanie funkcji wsparcia
- Modyfikowanie szerokości rowka w celu zapewnienia dostępu narzędzia
- Wyjaśnienie wymagań dotyczących płaskości i tolerancji
Dobra optymalizacja projektu pomaga obniżyć koszty, poprawić jakość, i skrócić czas dostawy.
Kolejność obróbki wpływa na stabilność wymiarową
Do aluminiowych radiatorów, kolejność obróbki może bezpośrednio wpływać na ostateczną dokładność.
Jeśli zbyt dużo materiału zostanie usunięte z jednej strony zbyt szybko, część może się wypaczyć. Jeśli cienkie żebra zostaną obrobione przed stabilizacją podstawy, struktura może zbyt wcześnie osłabnąć. Jeśli przejścia wykończeniowe nie są prawidłowo ułożone, Naprężenia resztkowe mogą mieć wpływ na ostateczny wymiar.
Kontrolowany proces zwykle obejmuje obróbkę zgrubną, rozważenie odprężenia, półwykończenie, wykończeniowy, i inspekcja. Dokładna trasa zależy od rozmiaru części, geometria, tolerancja, i ilość.
Celem jest usunięcie materiału w kontrolowany sposób, tak aby część pozostała stabilna przez cały proces.
Jest to szczególnie ważne w przypadku radiatorów o dużych płaskich podstawach, gęste płetwy, i rygorystyczne wymagania montażowe.
Kontrola naprężeń pomaga zapobiegać wypaczeniom
Aluminium jest szeroko stosowane do radiatorów, ponieważ zapewnia dobrą przewodność cieplną, niska waga, i obrabialność. Jednakże, materiał aluminiowy może zawierać naprężenia wewnętrzne powstałe w wyniku wytłaczania, walcowanie, odlew, lub wcześniejsze przetwarzanie.
Kiedy obróbka CNC usuwa materiał, to wewnętrzne naprężenie może zostać uwolnione. Rezultatem może być wypaczenie, pokrętny, lub zmiana wymiarów.
Dlatego kontrola naprężeń jest ważną częścią obróbki aluminiowych radiatorów.
W zależności od projektu, JADE-CNC może kontrolować naprężenia poprzez dobór materiału, naddatek obróbczy, zrównoważone usuwanie materiału, zoptymalizowane parametry skrawania, i inspekcja procesu. Dla niektórych części, może być zalecany materiał odprężony lub obróbka etapowa.
Celem jest nie tylko jednorazowa, dokładna obróbka części, ale aby utrzymać stabilność po opuszczeniu maszyny.
Mocowanie robocze musi chronić dokładność i jakość powierzchni
Radiatory często mają duże powierzchnie i delikatne elementy, dlatego też sposób mocowania należy dokładnie zaplanować.
Jeśli siła mocowania jest zbyt duża, podstawa może się odkształcić. Jeśli wsparcie jest niewystarczające, część może wibrować podczas obróbki żeber. Jeśli oprawa nieprawidłowo styka się z powierzchnią funkcjonalną, może pozostawić ślady lub wpłynąć na płaskość.
Dobra strategia mocowania powinna bezpiecznie trzymać część, chroniąc jednocześnie krytyczne powierzchnie i wspierając słabe obszary.
Do prototypowych radiatorów, elastyczny czas pracy może wystarczyć. Dla ilości produkcyjnych, niestandardowe mocowania mogą poprawić powtarzalność i zmniejszyć różnice między częściami.
Mocowanie robocze jest jednym z ukrytych czynników wpływających na stabilną jakość radiatora.
5-Obróbka CNC Axis obsługuje złożone struktury radiatorów
Niektóre aluminiowe radiatory mają złożone kształty, cechy kątowe, wymagania dotyczące obróbki wielostronnej, lub zintegrowane konstrukcje montażowe. W tych przypadkach, 5-Obróbka CNC osi może pomóc poprawić wydajność i dokładność.
5-obróbka osiowa umożliwia narzędziu tnącemu podejście do przedmiotu obrabianego pod różnymi kątami przy mniejszej liczbie ustawień. Może to zmniejszyć liczbę błędów przy zmianie położenia i poprawić dostęp do złożonych funkcji.
Do radiatorów, 5-Funkcja osi może być przydatna dla:
- Funkcje wielostronne
- Zakrzywione płetwy lub kanały
- Złożone interfejsy montażowe
- Zintegrowane obudowy
- Precyzyjne komponenty lotnicze i elektroniczne
- Części wymagające mniejszej liczby zmian mocowania
Ograniczając powtarzające się konfiguracje, 5-obróbka osi może poprawić spójność i skrócić czas produkcji odpowiednich części.
Kontrola jakości jest niezbędna dla wydajności radiatora
Radiatora nie należy oceniać wyłącznie po wyglądzie.
Ważne punkty kontrolne mogą obejmować:
- Płaskość podstawy
- Wymiary całkowite
- Grubość płetwy
- Rozstaw żeberek
- Pozycje otworów
- Jakość nici
- Chropowatość powierzchni
- Kontrola zadziorów
- Dopasowanie montażowe
- Stan kosmetyczny
Do radiatorów stosowanych w urządzeniach elektronicznych, sprzęt komunikacyjny, systemy automatyki, lub zespoły o wysokiej wydajności, kontrola pomaga zapewnić niezawodne działanie części.
JADE-CNC działa w ramach ISO 9001 certyfikowane zarządzanie jakością, wspieranie spójnej kontroli i kontroli procesu od prototypu do produkcji masowej.
Wydajność produkcyjna ma znaczenie zarówno dla szybkości, jak i spójności
Zespoły inżynieryjne często potrzebują szybko radiatorów, zwłaszcza podczas testowania prototypów lub opracowywania produktu. Jednak sama prędkość nie wystarczy. Dostawca musi także utrzymywać stabilną jakość w całym zamówieniu.
JADE-CNC jest wyposażony w 50+ precyzyjne maszyny CNC i zaawansowana technologia obróbki 5-osiowej. Wspiera to szybką reakcję, elastyczne planowanie produkcji, i niezawodną obróbkę zarówno prototypów, jak i produkcji masowej.
Dla klientów, oznacza to, że projekt może przejść od weryfikacji próbki do produkcji seryjnej z lepszą ciągłością. Proces obróbki, standardy inspekcji, a oczekiwania jakościowe mogą pozostać niezmienne w miarę zwiększania się zamówienia.
Od prototypu do masowej produkcji, Kontrola procesu jest kluczem
Obróbka radiatora aluminiowego wymaga kompleksowego myślenia produkcyjnego.
Udany projekt może obejmować przegląd projektu, ocena merytoryczna, planowanie miejsca pracy, kontrola stresu, optymalizacja sekwencji obróbki, kontrola wykończenia powierzchni, i kontrola końcowa.
Dla prototypów, celem może być szybka walidacja. Do masowej produkcji, celem staje się powtarzalność, kontrola kosztów, stabilność dostawy, i stałą jakość.
JADE-CNC wspiera oba etapy, łącząc opinie inżynierów, Możliwość obróbki CNC, 5-technologia osi, i ISO 9001 zarządzanie jakością.
Praktyczne porady dla nabywców radiatorów
Zapytanie o wycenę aluminiowych radiatorów, podać jasne informacje techniczne, w tym:
- 2Rysunki D z tolerancjami
- 3D Pliki CAD
- Gatunek aluminium
- Grubość i wysokość płetwy
- Wymóg płaskości podstawy
- Krytyczne powierzchnie montażowe
- Wymagania dotyczące otworów i gwintów
- Wymagania dotyczące obróbki powierzchni
- Ilość
- Środowisko aplikacji
- Ograniczenia termiczne lub montażowe
Jeśli radiator łączy się bezpośrednio z elementami elektronicznymi, pamiętaj o określeniu wymaganej jakości i płaskości powierzchni styku.
Jasne wymagania pomagają dostawcy zalecić bardziej niezawodny proces obróbki.
Wniosek
Aluminiowe radiatory stanowią wyzwanie ze względu na cienkie ściany, delikatne płetwy, podczas obróbki CNC należy kontrolować ryzyko deformacji. Dobrze wyglądający radiator nie wystarczy. Musi zachować stabilne wymiary, dokładne elementy montażowe, czyste płetwy, i niezawodne powierzchnie kontaktu termicznego.
W JADE-CNC, dostarczamy systematyczne rozwiązania od optymalizacji projektu po końcową produkcję. Dzięki zoptymalizowanym procesom obróbki, kontrola stresu, zaawansowana 5-osiowa obróbka CNC, 50+ precyzyjne maszyny CNC, i ISO 9001 certyfikowane zarządzanie jakością, pomagamy klientom otrzymać niezawodne, precyzyjne komponenty od prototypu po masową produkcję.
Potrzebujesz niestandardowych aluminiowych radiatorów lub precyzyjnych komponentów obrabianych CNC?
Wyślij swoje rysunki, tworzywo, ilość, i wymagania aplikacji. JADE-CNC może pomóc w ocenie Twojego projektu i zapewnić praktyczne rozwiązanie produkcyjne.
Spis treści

Leo Lianga, Założyciel Najlepszy Partner z R&D
Założyciel JADE-CNC, LEO, który wnosi ponad dwudziestoletnie doświadczenie branżowe, Leo rozpoczął karierę jako praktykant i ćwiczy swoje umiejętności w zakresie obróbki powierzchni i obróbki CNC.