لماذا يخلق تشوه التصنيع باستخدام الحاسب الآلي تكلفة مخفية
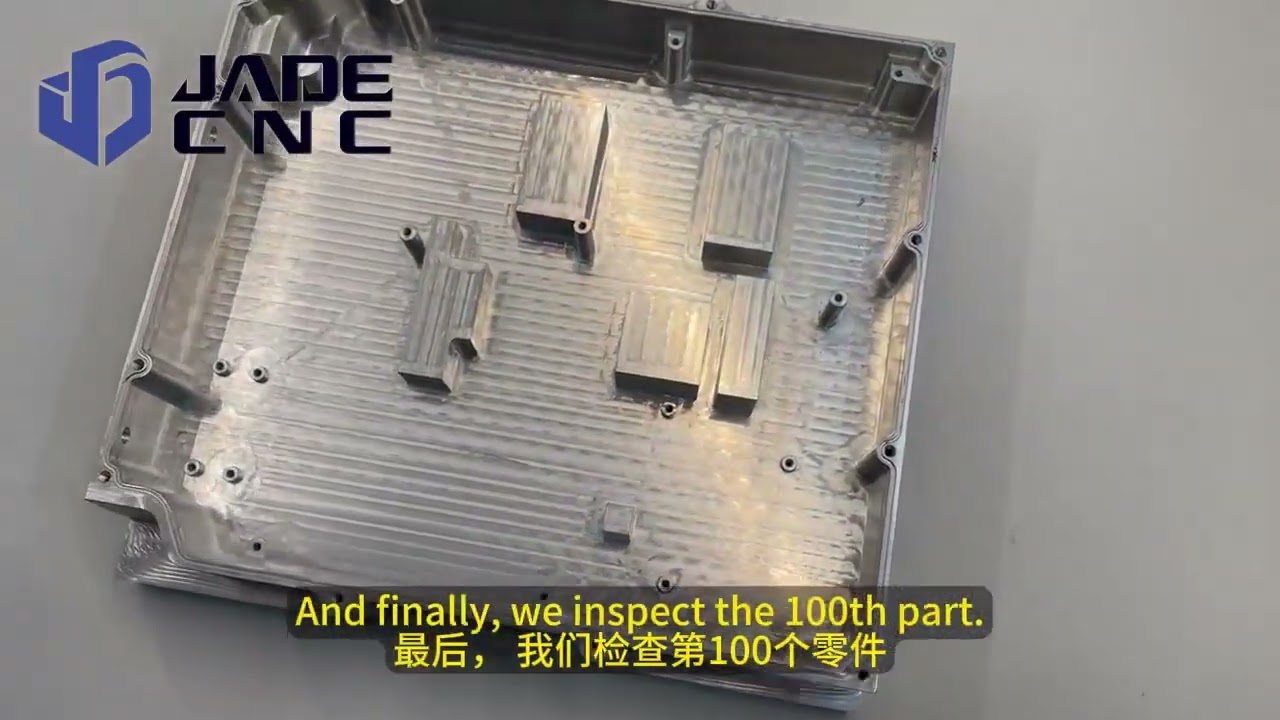
يمكن أن تصبح الأجزاء المصنعة باستخدام الحاسب الآلي غير مستقرة الأبعاد بعد الإزالة السريعة للمواد, لقط عدواني, قطع الحرارة, أو التخزين لفترة طويلة. هذا الخطر مرتفع بشكل خاص في علب الألمنيوم المعقدة, الهياكل ذات الجدران الرقيقة, تجاويف داخلية كبيرة, ومكونات ممدوده. فحص المادة الأولى (فاي) قد يمر, ومع ذلك، يمكن أن تنحرف الأجزاء اللاحقة عن نطاق التسامح إذا لم يتم الحفاظ على استقرار الأبعاد طوال تدفق عملية التصنيع. يمكن أن يؤدي هذا الانجراف إلى مخاطر الجودة على مستوى الدفعة, إعادة صياغة, وتأخير التسليم.
في JADE-CNC, نتعامل التحكم في تشوه التصنيع باستخدام الحاسب الآلي كمعلمة تخطيط عملية مسبقة بدلاً من مسألة التفتيش النهائي. توضح بيانات العينة الخاضعة للرقابة الداخلية كيفية تنظيم مصادر المواد, تركيبات التكيف, مسارات أدوات التشغيل الأمثل, دعم ملء الجبس المؤقت, والفحص بعد التثبيت الحراري يمكن أن يقلل من التباين المرتبط بالتشوه.
مقارنة الأداء قبل وبعد برنامج التحكم في التشوه
متري | قبل السيطرة | بعد السيطرة | تحسين |
معدل الرفض المتعلق بالتشوه | 18.5% | 2.3% | ↓ 87.6% |
متوسط. التسطيح 200 س 150 مم آل السكن | 0.14 مم | 0.04 مم | ↓ 71.4% |
عائد التمريرة الأولى, أجزاء رقيقة الجدار (<= 2 مم) | 62% | 94% | ↑ 51.6% |
متوسط. دورة إعادة العمل لكل دفعة | 3.2 أيام | 0.5 أيام | ↓ 84.4% |
يفحص هذا الدليل خمس آليات شائعة وراء تزييف أجزاء الألومنيوم باستخدام الحاسب الآلي, يشرح كيف أن حشوة الجبس الصناعية المؤقتة تدعم المقاطع العرضية الضعيفة أثناء طحن, ويحدد طريقة التحكم في العملية متعددة المراحل لتحسين استقرار الأبعاد عبر دفعات الإنتاج.
خمسة أنواع تشوه تصنيع نموذجية في مكونات الألومنيوم باستخدام الحاسب الآلي
من منظور التحكم العملي في العمليات, أخطاء الأبعاد أجزاء الألومنيوم باستخدام الحاسب الآلي تنشأ عموما من خمس فئات واضحة. يعد فهم هذه الأسباب الجذرية أمرًا حيويًا لتنفيذ طرق فعالة لمنع تشوه التصنيع باستخدام الحاسب الآلي:
نظرة عامة على خمسة أنواع نموذجية لتشوه الآلات
نوع التشوه | الأعراض الشائعة | السبب الأساسي | طرق التحكم الرئيسية |
الإجهاد المتبقي للمواد الخام | تزييفها, التواء, أو الانحناء مباشرة بعد التخشين | إطلاق الضغط المتبقي من مخزون اللوحة/البار | حدد المواد المستقرة (T651), العمر بعد التخشين, تطبيق إزالة المواد المتماثلة |
تركيب & لقط الإجهاد | في التسامح في حين فرضت, عدم التسامح عند إطلاق سراحه | قوى التثبيت المفرطة, عدم كفاية الدعم المادي | تقليل قوة لقط, إضافة الدعم المساعد, تحسين نقاط الاتصال |
انحراف قوة القطع | ينحني المكون أو ينحني بعد تصنيع جانب واحد | إزالة المخزون الثقيل من جانب واحد, قوى القطع غير المتكافئة | تنفيذ مسارات الأدوات ذات الطبقات, طحن متماثل, تنحى موحدة |
الانجراف التوسع الحراري | انحراف الأبعاد أثناء أو بعد عمليات المعالجة الطويلة مباشرة | قطع حرارة الاحتكاك, نمو المغزل, تقلبات درجة حرارة الغرفة | استخدم مبرد الفيضانات, تحسين معلمات القطع, فحص فقط بعد التثبيت الحراري |
رقيقة الجدار منخفضة الصلابة | سمك الجدار غير مستقر, التسطيح الفقراء, انحراف الملف الشخصي | صلابة الجزء الهندسي المنخفض | التخشين منفصلة عن التشطيب, ترك مخزون موحد, الاستفادة من تخفيضات النهاية الخفيفة, تصميم تركيبات مخصصة |
إدارة التشوه الناجم عن الإجهاد المتبقي للمواد الخام
غالبًا ما تؤدي هذه المشكلة إلى إضعاف اللوحات الكبيرة, صفائح رقيقة, تجاويف عميقة, والأطر الهيكلية المعقدة. فكر في سيناريو لوحة الألومنيوم 6061-T651 النموذجي: يعرض الفراغ الخام تسطيحًا ممتازًا. لكن, مرة واحدة المطاحن المشغل 5 مم من الوجه الأول ويفك الجزء, يبدأ التزييف الفوري. لا يشير هذا الالتواء إلى ضعف دقة الأداة الآلية; إنه يثبت أن توازن الإجهاد المتبقي المتأصل داخل كتلة السبائك الخام قد تم تعطيله.
مسار العملية التصحيحية
حفاظا على الاستقرار, تجنب إزالة كمية كبيرة من المواد من جانب واحد في تمريرة واحدة. بدلاً من, نشر استراتيجية مسار الأدوات المتوازنة:
فارغ -> جانب الماكينة الخشنة أ -> نقف & جانب الآلة الخشنة ب -> إزالة المواد المتماثلة -> ترك مخزون موحد -> تخفيف التوتر / الشيخوخة -> نصف تشطيب -> التثبيت الحراري النهائي -> تمريرة التشطيب
للمكونات الفضائية أو الطبية عالية الدقة, قد تكون هناك حاجة إلى تسلسل أكثر صرامة:
التخشين -> تخفيف التوتر (الشيخوخة الطبيعية أو الاصطناعية) -> نصف تشطيب -> إعادة الاستقرار -> التشطيب الدقيق
لماذا تعتبر استراتيجية توريد المواد مهمة؟
يعد اختيار درجة حرارة السبائك الصحيحة طريقة أسهل للتخفيف من تشوه أجزاء الألومنيوم CNC قبل أن تلمس الأداة المعدن. خضعت مواد مثل ألواح 6061-T651 و7075-T651 للتمدد الميكانيكي لتخفيف الضغوط الداخلية. ال "51" تشير اللاحقة على وجه التحديد إلى الامتداد الميكانيكي الدائم لـ 1% ل 3% مصممة لتعادل القوى الداخلية.
مقارنة أعصاب الألمنيوم الشائعة ومستويات الإجهاد المتبقية
المزاج المادي | طريقة العلاج | مستوى الإجهاد المتبقي | تطبيقات الصناعة النموذجية |
6061-T6 | الحل المعالجة بالحرارة + سن مصطنع | عالية نسبيا | الأجزاء الهيكلية العامة, أقواس منخفضة التسامح |
6061-T651 | تم علاج الحل + 1-3% تمتد + مسن | قليل | لوحات دقيقة, المساكن تجويف عميق, الفتحات |
7075-T6 | الحل المعالجة بالحرارة + سن مصطنع | عالي | الأجزاء الهيكلية عالية القوة |
7075-T651 | تم علاج الحل + 1-3% تمتد + مسن | منخفضة نسبيا | الأجزاء الهيكلية الفضائية, مكونات الدفاع عالية الضغط |
6061-T652 | تم علاج الحل + تخفيف الضغط الضغط + مسن | قليل | ألواح سميكة ثقيلة الوزن, المطروقات المعقدة |
القضاء "أبعاد كاذبة" ناجمة عن قوة التثبيت والتثبيت
يعد تشوه التثبيت مشكلة خادعة لأنه يختبئ من المشغلين على أرضية المتجر. تخيل تصنيع غلاف إلكتروني رقيق الجدران:
- يتم قياسها أثناء تثبيتها بشكل آمن في الملزمة: 100.00 مم (الامتثال المثالي)
- يتم فحصه مباشرة بعد اكتمال مسار الأدوات: 100.01 مم (ضمن الحدود)
- يتم قياسها بعد تحرير فكي الملزمة: 100.18 مم (فشل في التسامح)
تم ضغط قطعة العمل الخام بالقوة بواسطة قوة التثبيت المفرطة أثناء دورة الطحن. كانت الأداة الآلية تقطع بشكل فعال الجزء المحاصر في حالة مشوهة جسديًا. بمجرد إطلاق سراحه, عاد المعدن بشكل طبيعي إلى حقيقته, نموذج غير مطابق.
مبدأ الهندسة الرئيسية
يجب التحقق من جودة الجزء النهائي بشكل مجاني تمامًا, دولة غير مقيدة, أبدًا أثناء الضغط على التثبيت.
قائمة التحقق من طرق التحكم في التشوه
طريقة التحكم | ممارسة ورشة عمل محددة | سيناريو المصادر المطبق |
تقليل قوة لقط | استخدم الحد الأدنى من الضغط اللازم لتثبيت الجزء أثناء تمريرات التشطيب. | جميع المكونات ذات الجدران الرقيقة |
إضافة نقاط الدعم | قم بدمج الرافعات أو الدعامات المساعدة القابلة للتعديل في المواقع المتدلية. | تجاويف عميقة كبيرة, ملامح لوحة رقيقة |
تجنب التثبيت غير المدعوم | تأكد من وجود كتلة دعم صلبة أو دبوس تحديد موقع مباشرة أسفل كل نقطة تثبيت. | جميع إعدادات التثبيت المخصصة |
المشبك بالقرب من الدعامات الصلبة | قم بمحاذاة خط عمل قوة التثبيت مباشرة من خلال وجوه الدعم الداخلية للمكون. | تصاميم الأجزاء الكابولية |
استخدم الفكين الناعمين | ماكينة فكية ناعمة من الألومنيوم أو النحاس مخصصة لتتناسب مع المظهر الجانبي وزيادة مساحة التلامس السطحي. | دائري, يقذف, أو مكونات غير منتظمة للغاية |
نشر خراطيش فراغ | تطبيق الزي الموحد, شفط فراغ كبير في الغلاف الجوي لمنع القرص الموضعي. | لوحات رقيقة جداً, مخزون ورقة مسطحة |
بناء تركيبات مخصصة | تصميم تركيبات امتثالية مخصصة مصممة خصيصًا للهندسة الفريدة للمكون. | دفعات إنتاج متوسطة إلى عالية الحجم |
من المهم التمييز بين إعدادات التخشين والتشطيب: يجب ألا يساوي ضغط التثبيت الخشن أبدًا ضغط التثبيت النهائي. قبل تنفيذ تمريرة النهاية النهائية, يجب على المشغلين التراجع عن المشابك, السماح للجزء بالاسترخاء, وإعادة عزم دوران النظام عند ضغط أقل بكثير.
تخفيف الانحراف الناجم عن قوى القطع
تظهر مشكلات قوة القطع بشكل أساسي عند معالجة الأضلاع الطويلة, بالوعة الحرارة العميقة, جدران رقيقة (<= 2 مم), ومرفقات الألومنيوم واسعة المساحة. عندما تواجه أداة القطع أ 2 ملم الجدار, تعمل قوى القطع الجانبية على دفع الصفائح المعدنية الرقيقة بعيدًا. يتعرض الجدار لانحراف مرن. بمجرد تحرك أداة الطحن, يعود المعدن إلى مكانه.
تؤدي هذه الديناميكية إلى سماكة جدار متغيرة للغاية, الأسطح المدببة, عمودي خارج المواصفات, وخطوات الأبعاد المحلية.
الأداة الفنية وضبط المعلمة
يتطلب منطق سير العمل الأساسي التخشين, ترك بدل أسهم موحد, نصف تشطيب, والانتهاء بقطع خفيف. بالتزامن, استخدم تعديلات المعلمات التالية لمنع تشوه الطحن CNC ذو الجدار الرقيق:
نقاط تحسين الأداة والمعلمة
عنصر التحسين | المبدأ الفني | ملاحظات ورشة عمل قابلة للتنفيذ |
حدة الأداة | تعمل حواف القطع الحادة على تقليل الاحتكاك وتقليل قوى القطع الشعاعية. | استخدام مصقول, إدراجات غير مطلية مُحسّنة خصيصًا للألمنيوم; قم بتبديل الأدوات البالية مبكرًا. |
قطر الأداة | تعمل زيادة قطر الأداة على تحسين صلابة الأداة (يتناسب الانحراف مع L^3/D^4). | حدد أكبر قطر ممكن للأداة تسمح به نصف قطر الزاوية الداخلية. |
تراكب الأداة | يؤدي تقليل امتداد الأداة إلى تقليل لحظات الانحناء وإزالة الثرثرة. | اجعل تراكب الأداة قصيرًا بقدر ما يسمح به الإعداد; استخدم حاملات الانكماش الحراري أو الهيدروليكي. |
معدل التغذية | تتحكم التغذية لكل سن في حمل الرقاقة وضغط الأداة المقابل. | حافظ على معدلات التغذية ضمن حدود حمل الرقاقة المتوازنة; تجنب القوى المفرطة أثناء الانتهاء من الجدار. |
عمق القطع (a_p) | يؤثر العمق المحوري للقطع على المشاركة الكاملة للأداة. | لتمرير التشطيبات الحاسمة ذات الجدران الرقيقة, إبقاء a_p يقتصر على ضيق 0.1 مم ل 0.3 نافذة ملم. |
عرض القطع (أ_ه) | يتحكم الارتباط الشعاعي في ناقل القوة الجانبي. | استخدم الزي الرسمي, a_e صغير أثناء التشطيب لمنع انحراف الجدار من جانب واحد. |
استراتيجية مسار الأدوات | يؤدي تحديد اتجاه الطحن الصحيح إلى استقرار ضغوط القطع. | استخدم الطحن المتسلق لتوجيه القوى إلى طاولة الماكينة; استخدام مسارات متماثلة لموازنة القوى. |
التحكم في تغيرات الأبعاد الناتجة عن قطع الحرارة
سبائك الألومنيوم لديها معامل عال من التمدد الحراري الخطي, عادة حول 23 × 10^-6 / أنت ج. لفهم النطاق العملي لهذا التأثير, ضع في اعتبارك مكونًا كبيرًا من الألومنيوم يبلغ طوله الأساسي 500 مم. إذا تغير الجزء درجة الحرارة بمقدار 10 درجة مئوية بسبب قطع الاحتكاك أو التعرض البيئي, يتم حساب التغيير الأبعاد النظرية كما:
دلتا ل = 500 مم × (23 × 10^-6/درجة مئوية) س 10 درجة مئوية تقريبًا 0.115 مم
أ 10 يمكن للتغير الحراري بدرجة مئوية أن يخلق تحولًا نظريًا في الأبعاد يبلغ حوالي 0.115 مم. للمشاريع الهندسية الدقيقة مع التفاوتات في +/-0.01 ملم أو +/-0.02 مستوى ملم, ويجب التحكم في هذه الحركة الحرارية قبل الفحص النهائي.
التحول النظري الأبعاد لأجزاء الألومنيوم (مم)
حجم خط الأساس للجزء | دلتا تي = 5 أنت ج | دلتا تي = 10 أنت ج | دلتا تي = 15 أنت ج | دلتا تي = 20 أنت ج |
100 مم | 0.012 مم | 0.023 مم | 0.035 مم | 0.046 مم |
200 مم | 0.023 مم | 0.046 مم | 0.069 مم | 0.092 مم |
300 مم | 0.035 مم | 0.069 مم | 0.104 مم | 0.138 مم |
500 مم | 0.058 مم | 0.115 مم | 0.173 مم | 0.230 مم |
800 مم | 0.092 مم | 0.184 مم | 0.276 مم | 0.368 مم |
لذلك, للمكونات عالية الدقة, لا يمكن للمشغلين سحب جزء ساخن مباشرة من سائل التبريد الفيضاني, قم بفحصه على الفور سم, والإعلان عن امتثالها. يتطلب بروتوكول التشغيل الصحيح:
بالقطع -> تنظيف المكونات -> الاستقرار الحراري / معادلة درجة الحرارة -> التفتيش الدقيق
قائمة التحقق من عناصر التحكم في التشوه الحراري
عنصر التحكم | متطلبات ورشة عمل محددة |
حالة المبرد | الحفاظ على تركيز ثابت لسائل التبريد, مقدار, ومعدل تدفق مرتفع لإخلاء الحرارة على الفور. |
معلمات القطع | قم بإدارة توليد الحرارة عن طريق تجنب الإفراط في استخدام الأدوات والحفاظ على إزالة الرقائق بشكل مناسب. |
وقت دورة التصنيع | لدورات الطحن الطويلة, الاستفادة من وحدات الماكرو للتعويض الحراري للماكينة المضمنة لتتبع انحراف المحور. |
درجة حرارة البيئة | حافظ على أدوات التحكم في مناخ أرضية المتجر للحد من تغير درجة الحرارة المحيطة بالداخل +/-2 أنت ج. |
درجة حرارة الشغل | يجب أن تبقى المكونات في حالة سكون حتى تصل إلى درجة حرارة محيطة مستقرة قبل الفحص النهائي. |
مناخ غرفة التفتيش | يجب إجراء قياسات عالية الدقة داخل مختبر تمت معايرته وفقًا للمعايير 20 مرجع درجة C. |
النمو الحراري للمغزل | قم بتشغيل دورات إحماء المغزل وتأكد من أن معلمات البرنامج تعوض النمو الحراري للمحور Z. |
المعالجة المرحلية للجدران الرقيقة للغاية والتجاويف الداخلية الكبيرة
تعد مكونات التصنيع ذات الجدران الرفيعة للغاية والتجويف الداخلي الكبير أحد التحديات الأكثر صعوبة في الطحن الدقيق. النظر في قياس كتلة الألومنيوم 300 س 200 س 50 مم والتي يجب تشكيلها في غلاف إلكتروني باستخدام 2 ملم الجدار و 2 سمك الارضية مم. إجمالي معدل إزالة المواد (MRR) لهذا التكوين يمكن أن يتجاوز 80% ل 90%.
تبدأ قطعة العمل رحلتها ككتلة صلبة صلبة بشكل لا يصدق وتنتهي كقطعة هشة للغاية, قذيفة مفتوحة منخفضة الصلابة. حتى مع وجود أداة آلية متميزة, برمجة مثالية, والقواطع المتميزة, سيؤدي إطلاق الكتلة المادية إلى حدوث تشويه هيكلي. لا يمكن تجاوز هذه المشكلة من خلال تطبيق مسار نهائي واحد; فهو يتطلب بنية عملية مخصصة من خمس مراحل.
عملية تصنيع من خمس مراحل للمكونات عالية التجويف
منصة | استراتيجية تشغيل CNC | مراقبة مواد المخزون | الغرض الأساسي من العملية |
منصة 1: إزالة الثقيلة | الطحن الخشن السريع لإزالة الجزء الأكبر من الحجم الأساسي الداخلي. | ترك بدل مخزون سخية من 0.5 مم ل 1.5 مم. | يزيد من كفاءة إزالة المواد مع الحفاظ على صلابة الكتلة الهيكلية. |
منصة 2: تخفيف التوتر | قم بفك المكون, اقلب اتجاهها, إعادة تركيب, وإجراء الشيخوخة الحرارية أو الطبيعية. | الحفاظ على مظروف المخزون الخام الأساسي. | يسمح للضغوط الداخلية الثقيلة الناجمة عن الخشونة بالتحرر بأمان. |
منصة 3: نصف تشطيب | قم بطحن الوجوه الهيكلية بشكل موحد لتجانس طبقة المخزون المتبقية. | تقليم المخزون وصولا إلى دقة 0.15 مم ل 0.30 مم بدل التشطيب. | يزيل الخطوات المادية غير الموحدة, ضمان ضغط الأداة المستمر للتمرير النهائي. |
منصة 4: الاستقرار | قم بفك الجزء بالكامل, السماح لها بالراحة دون قيود حتى تصل إلى الاستقرار الحراري الكامل. | الحفاظ على بدل المخزون شبه النهائي ضيق. | يتخلص بأمان من الضغوط الثانوية شبه النهائية ويعيد السبيكة إلى درجة حرارة الغرفة المحيطة. |
منصة 5: التشطيب الدقيق | تطبيق بسرعة عالية, مسارات أدوات الطحن ذات العمق الخفيف لقطع الأبعاد النهائية المهمة. | قم بإزالة الباقي بأمان 0.15-0.30 مم مخزون لاستهداف تفاوتات الطباعة. | يحسن الانتهاء من السطح, يقلل من الاستدقاق الهندسي, ويدعم دقة الأبعاد المطلوبة. |
إن الفلسفة الأساسية التي توجه هذا النظام المكون من خمس مراحل واضحة: بعد كل مرحلة إزالة المواد المكثفة, إعطاء الضغوط الداخلية نافذة للتحرر. قبل الوصول إلى أبعاد الطباعة النهائية, تحقق من استرخاء المكون إلى مستقر, حالة خالية من التوتر.
طرق مكافحة التشوه التقليدية مقابل. تكنولوجيا دعم الجبس
توفر التقنيات الهندسية القياسية فوائد أساسية واضحة, لكن كل استراتيجية تقليدية لها حدود مادية عند تطبيقها على تصنيع الجدران الرقيقة:
حدود الطرق التقليدية لمكافحة التشوه
طريقة | الوظيفة الأساسية | اِصطِلاحِيّ & القيود التشغيلية | تأثير التكلفة |
فصل خشن & دورات النهاية | أوراق 1-3 ملم من مخزون الأمان بعد التخشين; يؤخر الانتهاء حتى بعد فترة راحة لتخفيف التوتر. | يضيف عمليات التسليم الثانوية والتتبع; لا يزال من الممكن إطلاق الضغوط الداخلية أثناء التخفيضات النهائية. | +15% ل 25% إجمالي وقت الدورة |
علاجات الشيخوخة الحرارية | يستخدم أفران دفعة متخصصة أو فترات راحة لتطبيع المحاذاة البلورية الداخلية بشكل مصطنع. | تفتقر العديد من محلات العمل إلى أفران حرارية آلية; تتطلب خطوط الراحة الطبيعية 2 ل 4 أسابيع من المساحة الأرضية. | +0.50 ل 2.00 لكل مكون |
المشابك التثبيت الأمثل | يستخدم لوحات فراغ مخصصة, ملامح الفك الناعمة, ومقابس دعم يدوية متعددة النقاط. | إن تصميم التركيبات الميكانيكية المعقدة ينطوي على تكاليف هندسية باهظة; لا يمكن أن تدعم جدران الجيب الداخلية. | +200 ل 800 تكلفة الأدوات الثابتة |
تحجيم معلمة القطع | يخفض العمق المحوري للقطع (a_p) أثناء رفع عدد دورات المغزل في الدقيقة لتقليل الضغط المادي للأداة. | يقلل بشكل كبير من معدلات إزالة المواد (MRR); لا يمكن ترطيب الثرثرة ذات الجدران الرقيقة بالكامل. | +10% ل 20% إجمالي وقت الدورة |
الفجوة الهندسية الحرجة
عند التعامل مع التجاويف الداخلية العميقة والجدران الرقيقة جداً (<= 3 مم), قد لا توفر هذه الأساليب التقليدية ما يكفي من الصلابة الهيكلية الداخلية. لمعالجة هذا القيد, تقوم JADE-CNC بتقييم تقنيات الدعم المؤقتة مثل تقنية دعم الجبس الصناعي.
تنفيذ عملية تعبئة الجبس لدعم CNC للجدار الرقيق
مبدأ العملية الأساسية
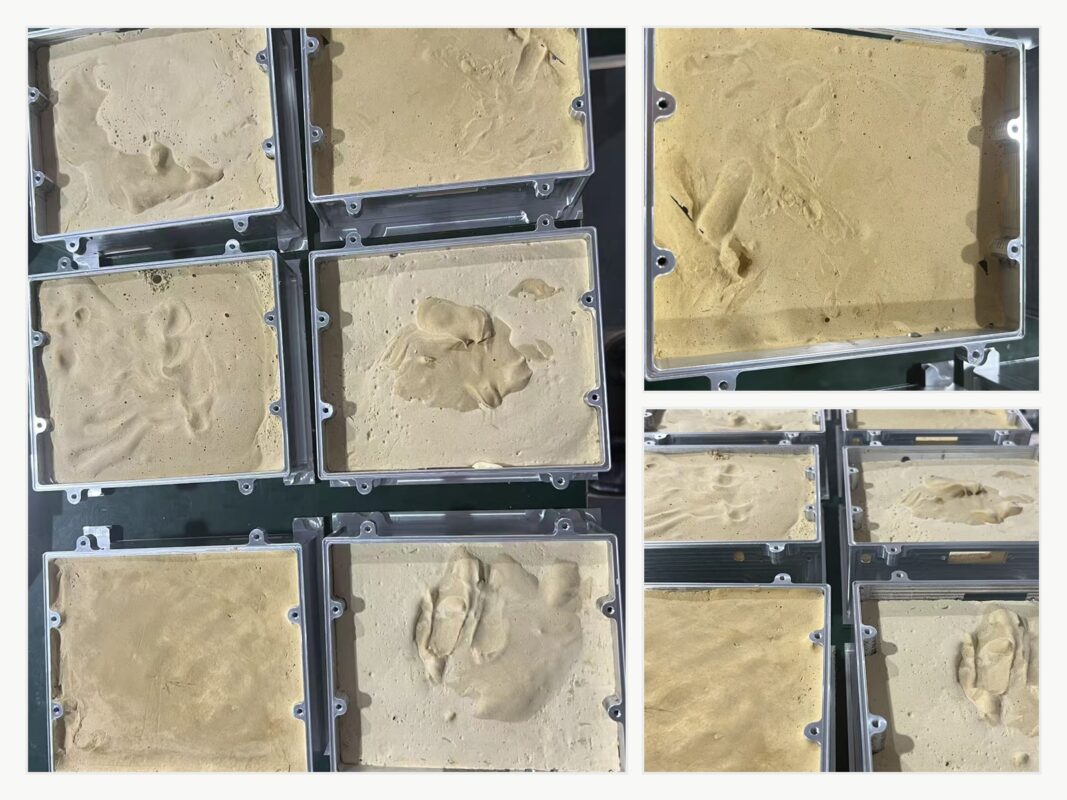
تعمل حشوة الجبس المؤقتة كحشوة عالية الكثافة, هيكل دعم مساعد قابل للإزالة. قبل تنفيذ مسارات تشطيب عالية السرعة على الأجزاء الهشة أو العميقة, JADE-CNC يصب المتخصصة, الجبس الصناعي عالي القوة في التجاويف الداخلية الخام. بمجرد الشفاء, توفر هذه الوسيلة أساسًا داخليًا خلف الجدران المعدنية الرقيقة مباشرةً.
يزيد هذا الدعم القوي من الصلابة الهيكلية, يقلل من اهتزاز الجدار الموضعي, يساعد على قمع ثرثرة الأداة, يوزع حرارة القطع الموضعية, ويمكن شطفه بعد المعالجة باستخدام غسيل مائي يتم التحكم فيه.
مواصفات المواد الفنية للجبس بدرجة التعبئة
المعلمة الهندسية | المتطلبات الفنية & مواصفة |
نوع مادة الجبس | نصف هيدرات كبريتات الكالسيوم ألفا (تركيبة ممتازة عالية القوة) |
قوة ضاغطة (جاف, 2-ساعة) | >= 35 MPa |
قوة العاطفة (جاف, 2-ساعة) | >= 8 MPa |
نافذة الإعداد الأولي | 8 ل 12 دقائق |
المعالجة النهائية & نافذة الإعداد | 25 ل 40 دقائق |
نسبة وزن الماء إلى المسحوق الموصى بها | 0.60 ل 0.75 |
مجموعة ما بعد التوسع الحجمي الخطي | <= 0.15% |
الحد الأقصى لدرجة حرارة التجفيف الآمنة | <= 60 أنت ج (تجاوز هذه القيمة يؤدي إلى التكسير الحراري والتدهور) |
ذوبان المواد في الماء (في 20 أنت ج) | ~ 2.4 جم/لتر (ينعم بشكل طبيعي, ينهار, ويتدفق تحت ضغط الماء) |
مصفوفة قابلية تطبيق مواد تعبئة الجبس
النوع الهيكلي للمكون | نطاق سمك الجدار المستهدف | توصية المصادر | التسطيح المتوقع & تحسين الملف الشخصي |
هيكل من الألومنيوم ذو الجدار الرقيق | 1.0 مم ل 3.0 مم | موصى به بشدة | 60% ل 80% انخفاض في الانحراف |
حلقات رقيقة الجدران & إطارات | 1.5 مم ل 4.0 مم | مُستَحسَن | 40% ل 60% انخفاض في الانحراف |
لوحات رقيقة ممدود (لتر / ر > 50) | 2.0 مم ل 5.0 مم | مُستَحسَن | 30% ل 50% انخفاض في الانحراف |
المسبوكات المجوفة غير النظامية المعقدة | 1.0 مم ل 2.5 مم | موصى به بشدة | 50% ل 70% انخفاض في الانحراف |
كتل صلبة & عناصر سميكة الجدران | > 8.0 مم | غير مطلوب (الصلابة المتأصلة) | غير قابل للتطبيق (لا يوجد) |
تحذيرات التصنيع & حدود المراجعة الهندسية
يعد ملء الجبس خيار تحسين مستهدف, ليس إصلاح التصنيع العالمي. يجب تقييمه بعناية إذا كان المكون يحتوي على ثقوب صغيرة عمياء, مسارات السوائل الداخلية المعقدة, الأسطح المسامية المفتوحة, حدود صارمة مطلقة للصفر المتبقي من المواد الكيميائية, أو متطلبات النظافة الطبية بعد العملية. لهذه المشاريع المتخصصة, تجري JADE-CNC مراجعات شاملة للتحقق من الصحة:
- التحقق من المسار: تأكد من إمكانية الوصول إلى كل جيب مملوء عن طريق فوهات الغسيل ذات الضغط العالي بعد المعالجة.
- حماية الموضوع: قناع كل ثقب الخيوط, وجه الختم الحرجة, وسطح مسند دقيق بسدادات سيليكون سائلة قبل الصب.
- التوافق الكيميائي: تأكد من أن العناصر النزرة من الجبس لن تلوث لاحقًا المعالجات الكيميائية السطحيةمثل أنودة الطبقة الصلبة من النوع الثالث, التخميل, أو الترابط الجوي.
- التفتيش بوريسكوب: استخدم المنظار البصري لفحص الفتحات المتقاطعة الداخلية العمياء بعد التنظيف والتحقق من إزالة البقايا.
إجراءات تشغيل أدوات الجبس خطوة بخطوة
- خطوة 1: المعالجة المسبقة للتجويف (10-15 دقائق)
قم بإزالة الشحوم من التجويف الداخلي تمامًا, إزالة جميع سوائل القطع النزرة, زيوت الآلات, ورقائق الألومنيوم السائبة. ميزات دقة الختم, المواضيع العمياء, وتحديد مواقع المسندات باستخدام شريط متخصص عالي الحرارة أو سدادات سيليكون مخفية. يجب أن يكون التجويف جافًا تمامًا; أي رطوبة محاصرة عند الحدود المعدنية والجبسية ستولد فراغات صغيرة وتدمر دعامة الدعم.
- خطوة 2: خلط الطين (5-8 دقائق)
قم بقياس مسحوق الجبس عالي القوة والماء باستخدام نسبة الوزن الهندسية (0.60 ل 0.75). قم دائمًا بإضافة المسحوق بسلاسة إلى وعاء الماء (لا تصب الماء مباشرة في المسحوق الجاف) ويقلب ببطء ل 60 ل 90 ثواني لتجنب إدخال الهواء. للحصول على أفضل النتائج, وضع الخليط في غرفة التفريغ فراغ ل 30 ل 60 ثواني للقضاء على ما يصل إلى 70% من الفقاعات الدقيقة.
- خطوة 3: صب & المعالجة الحرارية (2-4 إجمالي الساعات)
صب الملاط السائل في تجويف المكون المقنع ببطء, تيار ثابت. اضغط باستمرار على جدران الألمنيوم الخارجية بمطرقة ناعمة لإجبار فقاعات الهواء على الارتفاع والهروب. للتكوينات العميقة (> 50 مم), صب الجبس تدريجيا 2-3 خطوات الطبقة, السماح 15 ل 20 دقائق من تحديد الوقت بين التمريرات. دع المكون يعالج بشكل طبيعي في درجة حرارة الغرفة (20-25 أنت ج, 40-60% ر.س) ل 2 ل 4 ساعات. للجداول الزمنية المعجلة, علاج التجمع في الفرن في 50-55 أنت ج ل 45 ل 60 دقائق (لا تتجاوز 60 أنت ج).
- خطوة 4: تحسين الآلات
ابدأ إدخالات مسار الأدوات من الحدود المعدنية الصلبة بدلاً من الغطس مباشرة في الجبس المعالج لتجنب تقطيع الوجه. بعد التحقق من الصلابة, يمكن زيادة معلمات القطع مقارنة بالأجزاء ذات الجدران الرقيقة غير المدعومة, اعتمادًا على هندسة الجزء واستقرار الإعداد:
مقارنة معلمات القطع: غير مملوءة مقابل. مملوءة بالجبس (تشطيب الجدران الرقيقة من الألومنيوم)
المعلمة | جدار رقيق غير مملوء | مملوءة بالجبس | زيادة صافي الإنتاج |
سرعة المغزل (س) | 8,000 دورة في الدقيقة | 10,000 - 12,000 دورة في الدقيقة | أعلى 25% - 50% |
معدل التغذية (ف) | 800 مم/دقيقة | 1,200 - 1,500 مم/دقيقة | أعلى 50% - 88% |
العمق المحوري للقطع (a_p) | 0.3 مم | 0.5 - 0.8 مم | أعلى 67% - 167% |
العرض الشعاعي للقطع (أ_ه) | 0.5 مم | 0.8 - 1.2 مم | أعلى 60% - 140% |
- خطوة 5: الإزالة والتنظيف (15-30 دقائق)
اغمر قطعة العمل المُشكَّلة في حمام مائي دافئ يمكن التحكم بدرجة حرارته (35-45 أنت ج) ل 15 ل 20 دقائق; تنعم مصفوفة الجبس الرطبة وتتحلل بشكل طبيعي. استخدم مسدس الماء الصناعي عالي الضغط (3 ل 5 حاجِز) لطرد الملاط السائب من القنوات الداخلية. للميزات المعقدة, مرر فرشاة نايلون ناعمة عبر المنطقة لإزالة بقايا السطح. اختتم بشطف المكون بكحول الأيزوبروبيل عالي النقاء (IPA, >= 95% تركيز) لطرد الماء. افحص جميع الثقوب المسدودة وبيانات التزاوج الحرجة تحت التكبير البصري 10x للتحقق من نظافتها قبل الفحص النهائي.
دراسة حالة الإنتاج
- تحليل المكون: غلاف إلكترونيات الاتصالات ذو الجدار الرقيق من الألومنيوم 6061-T6.
- الأبعاد المادية: 200 س 150 س 80 مم بسمك جدار اسمي يبلغ 2.0 مم.
- هدف مخطط الجودة الهندسية: تحمل تسطيح الوجه العلوي <= 0.05 مم.
مقارنة نتائج الآلات: بدون مقابل. مع حشوة الجبس (ن = 20 أجزاء)
متري القياس | بدون دعم الجبس | مع حشوة الجبس المعالجة |
متوسط تسطيح المكونات | 0.142 مم | 0.038 مم (اجتاز) |
تم تسجيل أفضل حالة تسطيح | 0.080 مم | 0.020 مم |
تم تسجيل أسوأ حالة التسطيح | 0.210 مم | 0.060 مم |
معدل نجاح جودة المخطط (<= 0.05 مم) | 25% (5 خارج 20 أجزاء) | 95% (19 خارج 20 أجزاء) |
متوسط خشونة السطح (R_a) | 1.8 واحد | 0.8 واحد (تشطيب متفوق) |
إجمالي وقت دورة التصنيع لكل جزء | 42 دقائق | 28 دقائق (MRR سريع) |
بينما تضيف أدوات الجبس تقريبًا 30 دقائق من التعامل المساعد المشترك, خلط, ووقت التنظيف لكل مكون, يمكن أن يؤدي الدعم الإضافي إلى تقليل عدم استقرار التشطيب وتقليل مخاطر إعادة العمل. للهياكل ذات الجدران الرقيقة المناسبة, يمكن لهذه العملية تحسين اتساق الأبعاد وتقليل تكلفة الإنتاج الإجمالية لكل جزء مقبول.
نظام التحكم في التشوه الهيكلي JADE-CNC ذو الخمس مراحل
تعتبر تعبئة الجبس المؤقتة أحد عناصر إطار التصنيع الأوسع. لتحسين الامتثال الكثير, يدمج JADE-CNC طرق التحكم في التشوه في عملية إنتاج موثقة مكونة من خمس مراحل نظام الجودة:
منصة 1: مراقبة المواد الواردة
معايير مراقبة فحص المواد الواردة
عنصر التحكم | الهدف القياسي الفني | منهجية التفتيش | تردد التقييم |
شهادة المواد | إن إيه دبليو-6061/7075, T6/T651 مزاج مستقر | مراجعة وثائق تتبع مطحنة | كل دفعة واردة |
التسطيح لوحة الواردة | <= 0.5 مم / م | استقامة الدقة + مقياس الفشل | 100% من لوحات المخزون الواردة |
تخزين ما قبل الشيخوخة | مستقر 20 - 25 البيئة المحيطة بدرجة C | مسجل المناخ الآلي للمستودعات | التتبع المستمر |
التحقق من تخفيف التوتر | دلتا الاختلاف صلابة <= +/- 5 غ.ب | اختبار نقطة صلابة برينل | 1 عينة هيكلية لكل 500 كجم |
منصة 2: تخطيط العمليات & استراتيجية كام
قواعد التحكم في تشوه تخطيط العمليات
قاعدة التخطيط الهندسي | المواصفات الأساسية التشغيلية |
بدل الأسهم الخام | يحافظ على 1.0 مم ل 3.0 ملم من المخزن المؤقت لكل جانب (الهندسة والكتلة تعتمد). |
تخفيف التوتر بين العمليات | تنفيذ الاستراحة البيئية الطبيعية, أو تشغيل الفرن الحراري الاصطناعي عند 120 أنت ج ل 4 ساعات. |
الانتهاء من استراتيجية مسار الأدوات | برنامج متماثل, إزالة المواد متعددة الطبقات; طائرات القطع البديلة خطوة بخطوة. |
ميزة تسلسل التصنيع | الآلة بطبيعتها كتل عالية الصلابة أولاً; تختتم بميزات هشة منخفضة الصلابة. |
مغلف مخزون التشطيب النهائي | الحد من المواد المتبقية إلى ضيق 0.15 مم ل 0.30 طبقة مم لكل جانب. |
طريق قطعة العمل ذات الجدار الرقيق | فرض تقدم صارم من 5 مراحل: إزالة ثقيلة -> تخفيف التوتر -> نصف تشطيب -> استقرار -> ينهي. |
منصة 3: التركيب التكيفي والدعم الهيكلي
حلول الدعم والتركيبات المساعدة حسب نوع القطعة
الفئة الهيكلية الجزئية | طريقة العمل الأساسية | الدعم المساعد الثانوي |
اللوحات الهيكلية المسطحة (< 5 مم سميكة) | خراطيش لوحة فراغ موحدة | الاتصال المباشر بالوجه في الغلاف الجوي |
المساكن المعقدة ذات الجدران الرقيقة | فكي ناعمة من الألومنيوم مخصصة + المشابك العليا | حشوة جبس داخلية عالية القوة |
حلقات وملامح دائرية رقيقة | 3-فكوك ناعمة على شكل فطيرة كاملة الاتصال | كامل لقط الدعم متحدة المركز |
الهياكل الأسطوانية الطويلة | مصفوفات متعددة الأوجه (3 ل 5 نقاط متميزة) | المراكز الميتة والاستراحة الثابتة بين الامتدادات |
غير منتظم / المسبوكات العضوية | تركيبات مخصصة متعددة المحاور (الراتنج/سبائك باستخدام الحاسب الآلي) | حشو الجبس أو سبائك مغلفة منخفضة الذوبان |
حاويات ذات تجويف كبير | لوحات الأدوات المطابقة الصلبة المخصصة | حشوة جبس داخلية + مسامير جاك متعددة النقاط |
منصة 4: توحيد معلمات التصنيع
معلمات القطع القياسية للمواد الهندسية المشتركة
درجة المادة | هدف العملية | مغزل (دورة في الدقيقة) | يٌطعم (مم/دقيقة) | a_p (مم) | أ_ه (مم) | استراتيجية المبرد |
Al 6061-T6 | التخشين السائبة | 6,000 - 8,000 | 1,500 - 2,000 | 1.0 - 2.0 | 8.0 - 12.0 | الفيضانات ذات الحجم الكبير |
Al 6061-T6 | لمسة نهائية رقيقة الجدار | 10,000 - 12,000 | 1,200 - 1,500 | 0.3 - 0.5 | 0.5 - 1.0 | انفجار الهواء + MQL |
Al 7075-T6 | التخشين السائبة | 5,000 - 7,000 | 1,200 - 1,600 | 0.8 - 1.5 | 6.0 - 10.0 | الفيضانات ذات الحجم الكبير |
SUS304 غير القابل للصدأ | التخشين الثقيل | 2,500 - 3,500 | 400 - 600 | 0.5 - 1.0 | 3.0 - 5.0 | فيضان الضغط العالي |
SUS304 غير القابل للصدأ | التشطيب الجيد | 3,500 - 4,500 | 300 - 500 | 0.15 - 0.3 | 0.3 - 0.5 | الحد الأدنى للكمية (MQL) |
تي-6Al-4V تيتانيوم | التخشين الثقيل | 2,000 - 3,000 | 200 - 400 | 0.5 - 1.0 | 2.0 - 4.0 | من خلال الفيضانات المغزل |
تي-6Al-4V تيتانيوم | التشطيب الجيد | 3,000 - 4,000 | 150 - 300 | 0.1 - 0.2 | 0.2 - 0.4 | الدقة MQL |
منصة 5: المقاييس المتقدمة والتحقق
عملية فحص التحكم في التشوه ومعايير القبول
خطوة المترولوجيا | التوقيت التشغيلي | المعدات المنتشرة | معيار القبول الهندسي |
بوابة الأبعاد أثناء العملية | بعد تشغيل فردي عالي MRR | الفرجار الرقمي & ميكرومتر | تتبع داخل +/-0.02 ملم من أسماء الإعداد |
مرحلة الراحة بعد التصنيع | قبل تنظيم دورات CMM النهائية | رف يمكن التحكم فيه بالمناخ | البقاء غير مقيد >= 4 ساعات في 20+/-2 أنت ج |
قياس CMM النهائي | نافذة ما بعد الاسترخاء الهيكلي | زايس سي إم إم (0.001 مم الدقة) | الالتزام الصارم برسم GD&إطارات T |
مسح ملف التسطيح | بوابة تسجيل الجودة النهائية | CMM مسح مصفوفة متعددة النقاط | تلبية متطلبات الطباعة (عادة <= 0.05 مم) |
24-إعادة فحص استقرار الساعة | بوابة ما قبل التعبئة والتغليف (الأجزاء الحرجة) | يعمل فحص Zeiss CMM | مجموع البعد الهيكلي الانجراف <= 0.005 مم |
ملف تعريف السطح النهائي | التدقيق النهائي للجودة البصرية | مسح سطح الملف الشخصي للقلم | تحقق من تطابق R_a مع الطباعة (عادة 0.8 - 1.6 واحد) |
اختبار استرخاء الحالة الحرة | مباشرة بعد الافراج عن المشبك | سي إم إم مقابل. القراءات المثبتة | الانحراف التام عن الحالة المثبتة <= 0.01 مم |
قواعد اللعبة المادية: استراتيجيات التحكم في التشوه بواسطة السبائك
تتفاعل السبائك الهندسية المختلفة بشكل مختلف مع ضغوط القطع الحرارية والميكانيكية. يستخدم JADE-CNC إرشادات عملية خاصة بالمواد لاستهداف التسطيح على المعيار 200 مم:
استراتيجيات التحكم في التشوه والدقة القابلة للتحقيق للمواد الشائعة
درجة المادة | ناقل خطر التشويه الأساسي | استراتيجية التخفيف الأولية | استراتيجية التخفيف الثانوية | التسطيح النموذجي الذي يمكن تحقيقه (200 مم) |
Al 6061-T6 | التمدد الحراري العالي, الافراج السريع عن التوتر | الشيخوخة الاصطناعية + ملء تجويف الجبس | معلمات المعالجة عالية السرعة (قوة الحرارة في رقائق) | 0.03 - 0.05 مم |
آل 6061-T651 | انخفاض الإجهاد المتبقي, انخفاض عدم استقرار كتلة الجدار | إزالة المواد متناظرة + دورات الخام / النهاية منفصلة | فحص البيئة المستقرة حرارياً | 0.02 - 0.04 مم |
آل 7075-T651 | ارتفاع التوتر الحبوب, عرضة للالتواء العدواني | علاجات الشيخوخة المزدوجة (قبل & بعد التخشين) | موازنة مسار الأدوات الديناميكي المتماثل | 0.04 - 0.08 مم |
SUS304 غير القابل للصدأ | تصلب العمل الشديد, قوى القطع المكثفة | أدوات حادة مصقولة, ضوء a_p, ضغوط الفيضانات العالية | دورات التلدين لتخفيف الضغط بعد التخشين | 0.05 - 0.10 مم |
SUS316L غير القابل للصدأ | قوى القطع العالية, التجمع الحراري المحلي | معلمات المرآة لـ SUS304 | مسارات مشاركة الأداة الثابتة | 0.05 - 0.10 مم |
تي-6Al-4V تيتانيوم | معامل مرونة منخفض للغاية (عودة الربيع), بالوعة الحرارة الفقيرة | تركيبات ميكانيكية فائقة الصلابة, صغير أ_ب, حجم الفيضان العميق | مسارات أدوات التخشين الدائرية منخفضة الضغط | 0.08 - 0.15 مم |
نحاس (C11000) | نعومة شديدة, عرضة للسحق الميكانيكي | إعدادات لقط عزم الدوران المنخفض, فكين ناعمين مخصصين لملامسة الوجه | قطع نهائي للكشط أحادي التمرير عند الحد الأدنى من ضغط الملزمة | 0.03 - 0.06 مم |
النحاس (C36000) | صلابة منخفضة, التوتر الهيكلي الداخلي | توجيه العملية القياسي المكون من 5 مراحل | قواطع غير أرضية ذات حافة حادة | 0.02 - 0.05 مم |
تحليل بيانات الجودة من عينات إنتاج SPC الخاضعة للرقابة
يتتبع JADE-CNC الأبعاد الحرجة للتشوه من خلال التحكم الآلي في العمليات الإحصائية (توافق آراء ساو باولو) الرسوم البيانية عبر دفعات الإنتاج متوسطة إلى عالية الحجم. سجل القدرات الداخلية هذا من Q2 2026 يسلط الضوء على الاستقرار الذي تم تحقيقه باستخدام نظامنا متعدد المراحل:
مؤشر قدرة العملية (C_pk) حسب فئة المكون - Q2 2026
الفئة الهيكلية المكونة | تم فحص الأجزاء | C_pk (ملف التسطيح) | C_pk (الموقف الحقيقي) | معدل رفض الدفعة الملحوظة |
المساكن رقيقة الجدار (1-3 مم) | 1,240 | 1.42 | 1.55 | 1.8% |
آل اللوحات الهيكلية (5-10 مم) | 860 | 1.68 | 1.72 | 0.7% |
مكونات التجويف الكبير (MRR > 80%) | 420 | 1.31 | 1.40 | 4.2% |
مكونات دقيقة من الفولاذ المقاوم للصدأ | 520 | 1.25 | 1.38 | 3.1% |
مكونات التيتانيوم الفضائية | 180 | 1.12 | 1.20 | 5.6% |
النحاس الدقيق / مكونات النحاس | 340 | 1.55 | 1.60 | 1.2% |
معيار الصناعة C_pk >= 1.33 يمثل عملية تصنيع قادرة عندما يكون نظام القياس وتعريف التسامح مناسبين. أجزاء من الألومنيوم عالية التجويف (حيث يتجاوز إزالة المواد 80%) تظل التحدي الأكثر تعقيدًا بسبب الخسارة الكبيرة في الصلابة الهيكلية المقطعية. لكن, من خلال نشر تقدمنا المكون من 5 مراحل مقترنًا بدعم مؤقت لأدوات الجبس, يمكن أن يظل الإنتاج ضمن نافذة عملية أكثر استقرارًا.
الأسئلة المتداولة
ما الذي يسبب التشوه في التصنيع باستخدام الحاسب الآلي?
تشوه الآلات مدفوع بأربعة متغيرات أساسية: الافراج عن الإجهاد المتبقي من المواد الخام, التشوه الميكانيكي الناتج عن قوى التثبيت المفرطة أو غير المدعومة, انحراف الأداة الناجم عن أحمال القطع العالية, والتمدد الحجمي الحراري الناتج عن احتكاك القطع أو تقلبات درجة حرارة بيئة المتجر.
متى تكون حشوة الجبس مفيدة في التصنيع باستخدام الحاسب الآلي?
يوصى بتغليف الجبس في العبوات ذات الجدران الرقيقة, هندسة الصفائح الرقيقة (لتر / ر > 50), تجاويف مفتوحة عميقة, والإطارات المجوفة الدقيقة حيث لا تستطيع تركيبات التثبيت أو الفراغ التقليدية منع اهتزاز الجدار وانحراف الجزء أثناء الانتهاء من مسارات الأدوات.
هل يمكن استخدام حشوة الجبس لكل جزء رقيق من الجدار?
لا. يجب تجنب حشو الجبس إذا كان أحد المكونات يحتوي على ثقوب صغيرة عمياء لا يمكن الوصول إليها, قنوات السوائل الداخلية المعقدة التي تمنع التنظيف الكامل, أو إذا كانت كيمياء المادة تتفاعل بشكل سيئ مع الماء. كما أنه مقيد أيضًا إذا كانت مواصفات المصب تسمح بعدم وجود عناصر تتبع متبقية.
كيف يمكنك تنظيف الجبس بالكامل بعد التصنيع?
يتم غمر قطعة العمل في حمام مائي دافئ (35-45 أنت ج) لتليين وتكسير عامل الربط. يتم بعد ذلك تنظيف التجاويف الداخلية باستخدام مسدس رش الماء عالي الضغط (3-5 حاجِز). أخيراً, تمر المكونات عبر غسل بالموجات فوق الصوتية متعدد المراحل وشطف IPA عالي النقاء, ثم يتم التحقق منها تحت التكبير البصري 10x.
الشراكة مع JADE-CNC للتصنيع عالي الدقة
إن التحكم في تشوه التصنيع باستخدام الحاسب الآلي ليس مسألة حظ; فهو يتطلب ضوابط هندسية عبر اختيار المواد, تركيب, الاستقرار الحراري, وتقنيات الدعم المؤقتة مثل حشو الجبس. من خلال تحديد أوضاع التشوه مبكرًا, يستخدم JADE-CNC تخطيط العمليات الخاضع للرقابة لتقليل الخردة المرتبطة بالتشوه وتحسين استقرار الأبعاد في المكونات عالية الدقة.
هل تواجه معدلات رفض عالية أو مشكلات في الاعوجاج مع الأجزاء الهيكلية المعقدة ذات الجدران الرقيقة? اتصل بالفريق الهندسي لـ JADE-CNC لمشاركة رسوماتك, ملفات CAD, متطلبات المواد, احتياجات التسامح, متطلبات الانتهاء من السطح, كمية, وتفاصيل التطبيق لمراجعة العملية.